IMD技术解决方案
产品详情
速森SUSEN提供整套 IMD(模内注塑)工艺解决方案
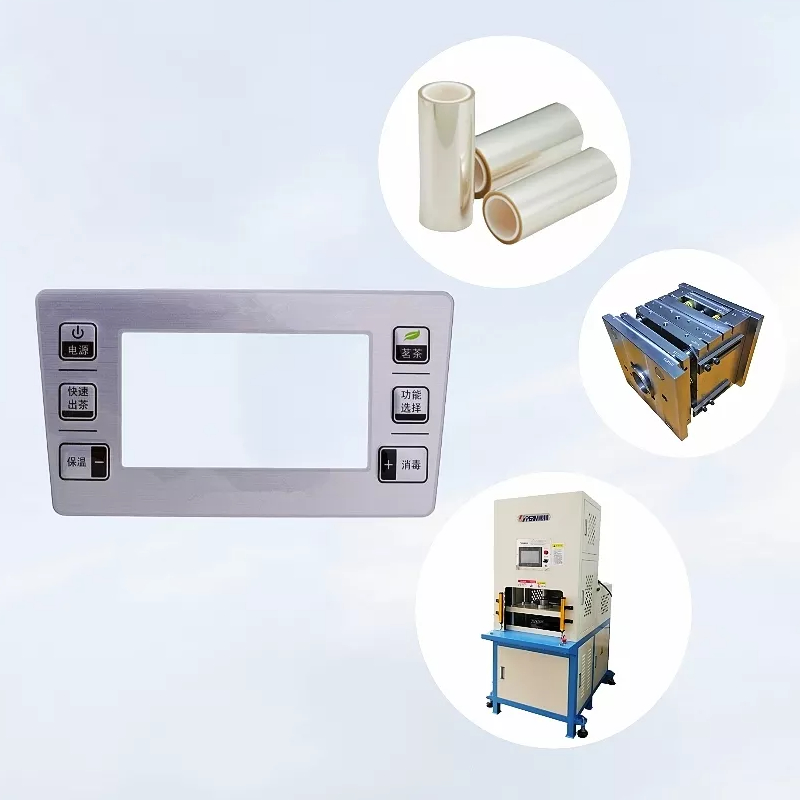
一、PET 片材选型与处理
选用0.125-0.188mm 厚的硬化 PET 片材,耐刮擦性(表面硬度≥4H)与耐高通过电晕处理提升表面张力至 42dyn/cm 以上,或采用等离子活化,确保与注塑树脂的附着力。若涉及触控功能,可直接选用印刷 ITO 银浆线路的 PET 复合膜,减少后续贴合工序。
二、IMD 模具核心设计
采用S136 或 NAK80 模具钢,重点优化三项关键结构:一是设置真空吸附 + 机械卡扣双重定位(精度 ±0.02mm),避免片材偏移;二是在分型面开设 0.02mm级排气槽,防止薄膜鼓包;三是设计随形冷却水路,缩短成型周期 40%。若追求成本优化,可选用 “模内成型 + 注塑一体化模具”,取消单独的预成型工序,直接在注塑模腔内完成 PET 片材热压定型,减少模具投入。
三、热压成型与冲切设备
热压成型选择恒川智能装备的热压成型、冲切设备,加热板采用碳纤维加热管(温差≤±3℃),可在 1 秒内完成250mm 行程的热压动作。冲切边缘无毛刺。
四、关键工艺参数
注塑阶段控制模温 50℃、注塑时间 75 秒,射出温度分三段设置(230℃/245℃/255℃),避免 PET 片材变形。热压成型时压力设定0.8-1.2MPa,保压时间 2-3 秒,确保片材与模具型腔完全贴合。